Pola Pengisian pada Pencetakan 3D: Kekuatan, Berat, dan Waktu Pencetakan
Pengisian (infill) merupakan bagian penting dari pencetakan 3D FDM. Hal ini memengaruhi kekuatan, berat, konsumsi material, dan hasil cetak.
waktu penyelesaian suatu bagian. Memilih pola pengisian pencetakan 3D yang tepat dapat membantu produsen mencapai hasil yang lebih baik.
keseimbangan antara kinerja produk dan efisiensi produksi.
Namun, pola pengisian mana yang terbaik untuk kekuatan? Apakah Gyroid lebih baik daripada Grid? Dan apakah kepadatan pengisian yang lebih tinggi selalu
maksudnya bagian yang lebih kuat?
Mari kita lihat lebih dekat pola pengisian (infill) pencetakan 3D yang paling umum dan bagaimana memilih pola yang tepat untuk
aplikasi yang berbeda.
1. Apa itu Infill dalam Pencetakan 3D?
Infill mengacu pada struktur internal di dalam bagian yang dicetak 3D. Struktur ini mengisi ruang antara dinding luar dan
mendukung lapisan atas.
Dalam pencetakan 3D FDM, infill membantu:
Meningkatkan dukungan internal dan kekakuan bagian.
Kendalikan berat produk jadi.
Mengurangi konsumsi material dibandingkan dengan pencetakan padat.
Memengaruhi waktu pencetakan keseluruhan dan biaya produksi.
Kelemahannya adalah tidak mampu menahan bagian dengan dinding tipis atau beban yang melintasi arah lapisan. Beban lentur.
Beban sebagian besar ditanggung oleh dinding, karena dinding terletak paling jauh dari tengah penampang, di mana tegangan berada.
adalah yang tertinggi.
Itulah mengapa pola infill terbaik bergantung pada bagiannya, bukan pada peringkat pola. Suatu pola itu bagus.
atau hanya buruk terhadap kasus beban tertentu.
2. Kepadatan dan Pola Adalah Dua Keputusan
Kepadatan pengisian adalah seberapa banyak material yang masuk ke dalam, sebagai persentase dari volume internal tersebut. Pola adalah bagaimana
Bahan yang masuk ke dalam akan diatur.
Persentase pengisian dan pola adalah dua pengaturan, bukan satu, dan keduanya berperilaku sangat berbeda. Mengubah
Perubahan kepadatan, massa, dan waktu pencetakan hampir seiring dengan angka tersebut. Perubahan pola menggerakkan hal yang sama.
plastik ke jalan yang berbeda, sehingga massa hampir tidak bergerak sementara arah tumpuan berubah.
Oleh karena itu, dua bagian dengan persentase yang sama dapat memiliki berat yang hampir sama dan mengalami kegagalan di tempat yang berbeda.
3. Pola Pengisian Umum pada Pencetakan 3D
Pola pengisian yang berbeda memiliki keunggulan yang berbeda pula. Berikut enam pilihan yang umum digunakan.
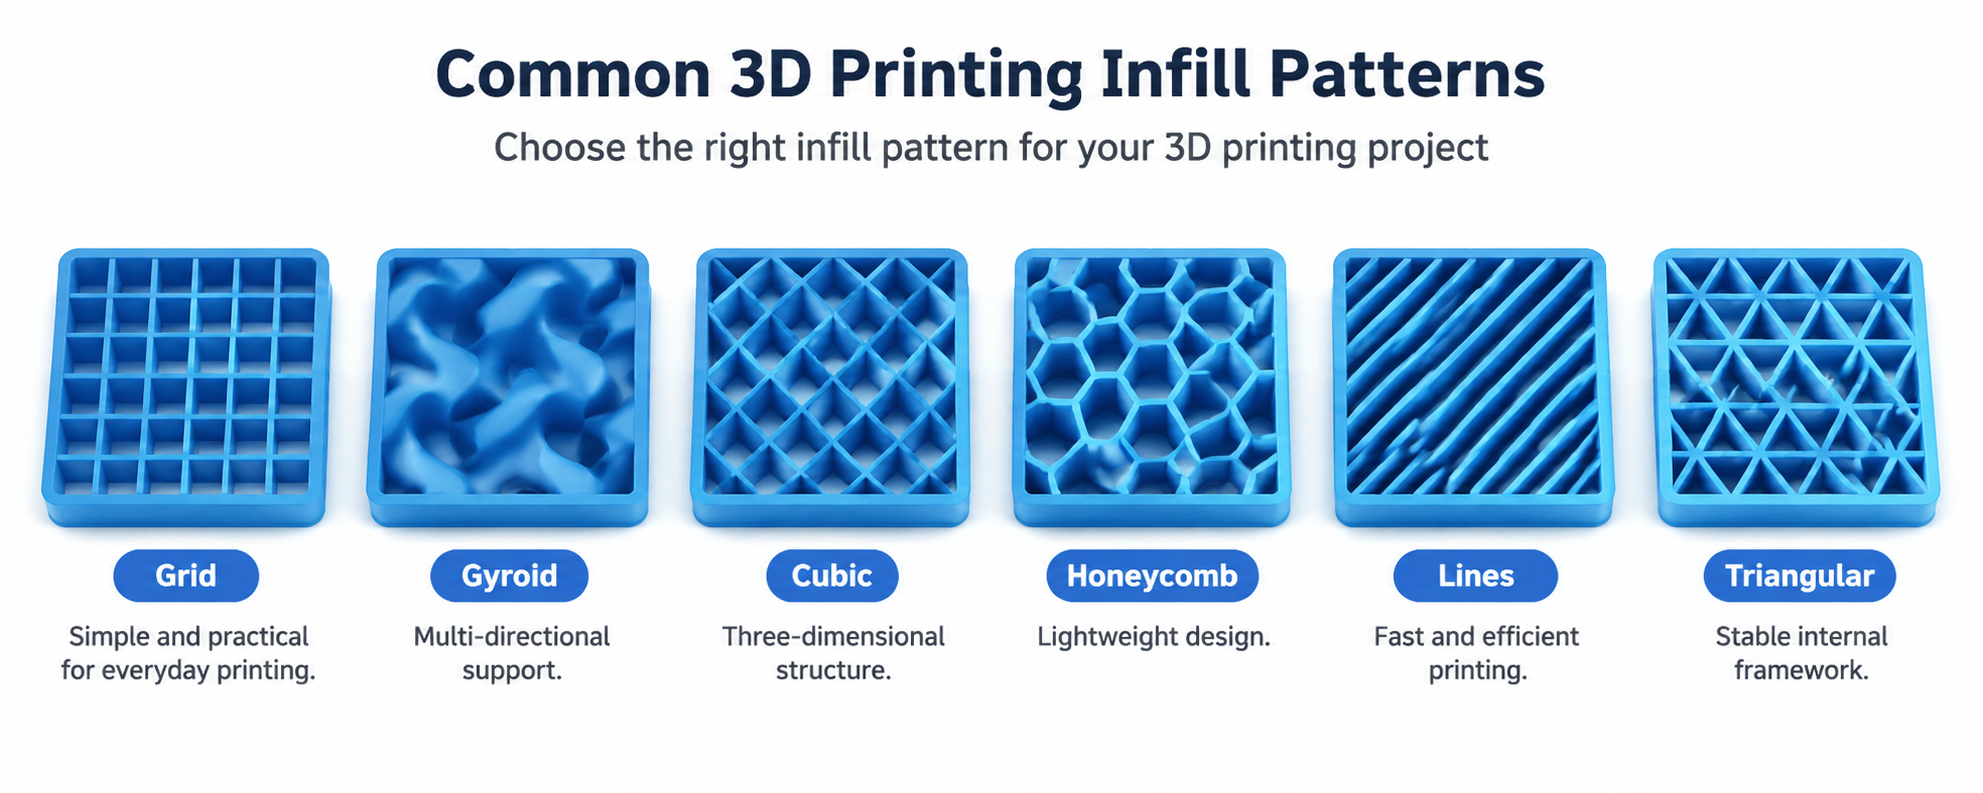
| Pola | Bagaimana jalan-jalan itu membentang | Mahir dalam | Perhatikan |
| Garis | Satu arah per lapisan, bergantian | Mencetak paling cepat, hasil akhir bersih. | Lemah di semua lini |
| Jaringan | Dua arah bersilangan di setiap lapisan | Kekakuan yang murah pada kedua sumbu datar | Material berlipat ganda di persimpangan, hambatan nosel |
| Segitiga | Tiga arah di setiap lapisan | Kekakuan pada bidang datar, celah terkecil | Jalur terpanjang, penyeberangan terbanyak |
| Sarang madu | Sel heksagonal | Struktur kompresi dan ringan | Terarah, lebih lambat untuk dipasang |
| Giroid | Gelombang kontinu berulang dalam tiga sumbu | Dukungan seimbang dari segala arah | Jalur yang kompleks, getaran pada kecepatan tinggi |
| Kubik | Kubus dengan sudut menghadap ke bawah yang berulang dalam tiga sumbu | Beban dari tiga sumbu dalam garis lurus | Persimpangan di dalam suatu lapisan |
Tidak ada pola pengisi yang paling kuat secara universal. Kinerja sebenarnya bergantung pada kepadatan pengisi, ketebalan dinding,
bahan, orientasi cetak, dan kondisi pemuatan.
4. Bagaimana Kepadatan Material Pengisi Mempengaruhi Kekuatan dan Berat?
Kepadatan pengisi menggambarkan seberapa banyak ruang internal yang ditempati oleh struktur pengisi. Persentase yang lebih tinggi umumnya
artinya lebih banyak material di dalam bagian tersebut.
Rentang kepadatan umum meliputi:
5%–15%:Cocok untuk model dekoratif dan prototipe ringan.
15%–40%:Rentang awal yang praktis untuk banyak prototipe fungsional.
40%–70%:Patut dipertimbangkan untuk komponen yang membutuhkan kekakuan tambahan dan dukungan internal.
70%–100%:Digunakan ketika dibutuhkan dukungan internal yang substansial atau struktur yang hampir padat.
Meningkatkan kepadatan infill umumnya meningkatkan konsumsi material dan dapat memperpanjang waktu pencetakan. Namun, infill yang lebih tinggi
Tidak selalu berarti kekuatan yang lebih baik.
Untuk banyak aplikasi FDM, meningkatkan ketebalan dinding atau mengoptimalkan orientasi pencetakan dapat meningkatkan kinerja mekanis.
kinerja yang lebih efektif daripada sekadar menambahkan pengisi.
5. Bagaimana Cara Memilih Pola Isi Terbaik?
Pola pengisian terbaik bergantung pada tujuan bagian tersebut.
| Aplikasi | Pola yang Disarankan |
| Model dekoratif | Garis atau Kisi-kisi |
| Prototipe umum | Jaringan |
| Bagian fungsional | Giroid atau Kubik |
| Komponen ringan | Sarang lebah atau Gyroid |
| Prototipe struktural | Segitiga atau Kubus |
| Komponen industri besar | Giroid, Kisi, atau Kubik |
Ini adalah rekomendasi umum, bukan aturan baku. Untuk komponen kritis, pengujian dilakukan dalam kondisi kerja sebenarnya.
kondisi selalu direkomendasikan.
6. Bagaimana Meningkatkan Kekuatan Tanpa Meningkatkan Volume?
Meningkatkan infill bukanlah satu-satunya cara untuk membuat bagian hasil cetak 3D lebih kuat. Beberapa pengaturan lain juga dapat membuat bagian tersebut lebih kuat.
perbedaan:
Meningkatkan ketebalan dinding:Penambahan dinding luar dapat meningkatkan kekuatan banyak komponen FDM.
Optimalkan orientasi cetak:Arah lapisan memengaruhi bagaimana bagian tersebut menangani beban yang berbeda.
Pilihlah bahan yang tepat:PLA, PETG, ABS, dan ASA memiliki sifat mekanik dan termal yang berbeda.
Meningkatkan ikatan antar lapisan:Suhu nozzle dan pendinginan yang tepat membantu meningkatkan daya rekat antar lapisan.
Optimalkan desain komponen:Penambahan rusuk dan sudut membulat dapat meningkatkan kinerja struktural.
Menggabungkan faktor-faktor ini dengan pola pengisian yang tepat dapat membantu menghasilkan komponen yang lebih kuat tanpa material yang berlebihan.
konsumsi.
7. Kesimpulan
Memilih pola isian pencetakan 3D terbaik adalah tentang menemukan keseimbangan yang tepat antara kekuatan, berat, dan material.
konsumsi, dan waktu pencetakan.
Grid adalah pilihan praktis untuk pencetakan serbaguna. Gyroid dan Cubic layak dipertimbangkan untuk komponen fungsional.
Sementara Honeycomb dapat berguna untuk struktur ringan. Garis adalah pilihan sederhana ketika efisiensi pencetakan menjadi prioritas.
Untuk hasil terbaik, pertimbangkan pola pengisian, kepadatan, ketebalan dinding, material, dan orientasi pencetakan secara bersamaan.
Pertanyaan yang Sering Diajukan (FAQ)
1. Apa pola pengisian (infill pattern) terkuat dalam pencetakan 3D?
Gyroid dan Cubic adalah pilihan populer untuk penyangga internal multi-arah. Namun, pilihan terkuat bergantung pada
pada desain komponen, material, dan kondisi pembebanan.
2. Apakah Gyroid lebih baik daripada Grid infill?
Gyroid menyediakan struktur tiga dimensi yang kontinu, sedangkan Grid menggunakan garis lurus yang saling berpotongan. Gyroid dapat
berguna untuk komponen fungsional, sedangkan Grid cocok untuk pencetakan tujuan umum.
3. Berapa kepadatan infill yang baik untuk pencetakan 3D?
Kepadatan 15%–40% dapat menjadi titik awal yang praktis untuk banyak prototipe fungsional. Pengaturan ideal bergantung pada...
berdasarkan persyaratan kekuatan dan desain bagian tersebut.
4. Apakah kepadatan infill yang lebih tinggi meningkatkan waktu pencetakan?
Secara umum, ya. Kepadatan infill yang lebih tinggi membutuhkan lebih banyak material dan gerakan pencetakan tambahan, yang dapat meningkatkan
waktu produksi.
5. Apakah pengisian 100% diperlukan untuk hasil cetakan 3D yang kuat?
Tidak. Ketebalan dinding, pemilihan material, orientasi pencetakan, dan pengikatan lapisan juga memiliki pengaruh besar pada kekuatan bagian tersebut.